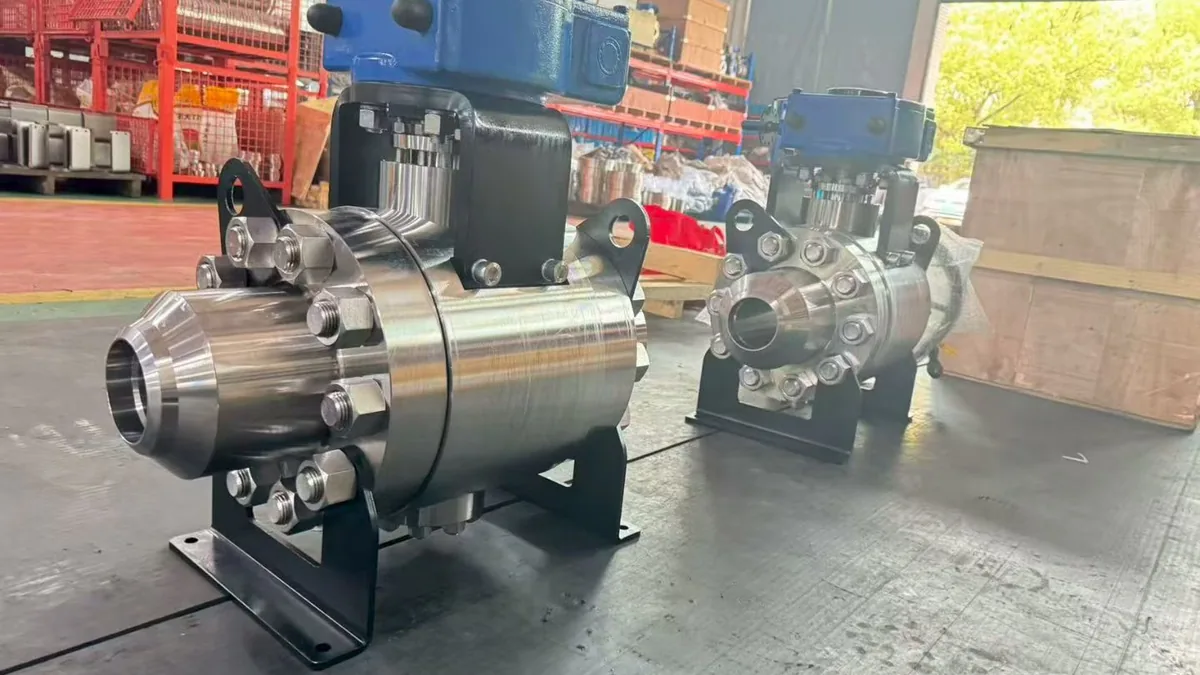
Pemilihan injap ialah salah satu keputusan paling kritikal dalam reka bentuk sistem proses. Injap yang betul memastikan kawalan aliran yang boleh dipercayai, keselamatan proses dan kecekapan operasi; pemilihan yang salah pula membawa kepada kerosakan awal, ketidakstabilan proses dan kos penyelenggaraan yang tinggi. Artikel ini memberikan pendekatan sistematik pemilihan injap untuk jurutera proses.
Klasifikasi Injap
Klasifikasi Mengikut Fungsi
Injap penutup (jenis buka-tutup) digunakan untuk membuka atau menutup laluan aliran sepenuhnya, termasuk injap pintu, injap palam, injap bebola dan injap rama-rama, biasanya untuk pengasingan peralatan, penyelenggaraan dan penutupan kecemasan.
Injap kawalan (jenis pendikit) digunakan untuk melaraskan aliran dengan tepat; injap glob, injap kawalan berciri dan injap putar yang direka khas boleh memberikan kawalan berterusan berdasarkan isyarat proses.
Injap sehala (pencegah aliran balik) secara automatik menghalang media mengalir balik, melindungi peralatan daripada aliran balik dan hentakan tukul air; jenis spring dan jenis ayun sesuai untuk aplikasi yang berbeza.
Struktur Badan Injap yang Biasa
- Injap glob: Laluan aliran membelok 90° dua kali di dalam badan injap; prestasi pendikitan baik tetapi kejatuhan tekanan agak besar. Terdapat jenis tempat duduk tunggal, tempat duduk berganda dan berpandu sangkar.
- Injap pintu: Menggunakan pintu baji atau pintu selari yang berserenjang dengan arah aliran, dengan kejatuhan tekanan paling rendah apabila terbuka penuh. Sesuai untuk penutupan, tidak sesuai untuk pendikitan kerana mudah berlaku peronggaan dan hakisan (wire drawing).
- Injap bebola: Bebola berputar 90° untuk membuka dan menutup; pengedapan baik, struktur padat, boleh mengedap dua hala, dengan jenis liang dikurangkan dan liang penuh.
- Injap rama-rama: Dibuka dan ditutup oleh cakera yang berputar dalam laluan aliran; ekonomik untuk saiz besar, kejatuhan tekanan sederhana, dan jenis berlapis atau berprestasi tinggi mempunyai prestasi pendikitan yang baik.
- Injap palam: Palam silinder atau tirus berputar untuk membuka dan menutup; sesuai untuk berbilang laluan dan operasi kerap.
Asas Pemilihan Injap
Parameter Proses
Kelikatan, ketumpatan, suhu, tekanan wap tepu, sifat menghakis media dan sama ada mengandungi zarah pepejal mempengaruhi pemilihan injap secara asas. Media berkelikatan tinggi sesuai dengan struktur liang penuh, manakala media menghakis memerlukan bahan khas atau pelapik.
Tekanan, suhu dan kadar alir serta perubahannya sepanjang kitaran operasi menentukan kelas tekanan, bahan dan reka bentuk tempat duduk. Kejatuhan tekanan yang tersedia juga mempengaruhi jenis dan saiz injap: injap kawalan memerlukan kejatuhan tekanan yang mencukupi untuk kawalan yang stabil, manakala injap penutup memerlukan kejatuhan tekanan serendah mungkin apabila terbuka penuh. Sama ada kadar alir malar, sama ada pendikitan diperlukan dan keperluan ketepatan kawalan menentukan sama ada injap penutup atau injap kawalan patut dipilih.
Pengelasan Keadaan Operasi
- Keadaan am: Aplikasi industri standard dalam julat suhu dan tekanan biasa, dengan media tidak menghakis dan tidak toksik.
- Keadaan mencabar (severe service): Kejatuhan tekanan tinggi yang menyebabkan peronggaan atau kilatan, suhu tinggi, media menghakis atau mengikis, atau aplikasi kritikal keselamatan dengan keperluan kebolehpercayaan yang lebih tinggi.
- Keadaan media toksik/maut: Memerlukan perhatian khusus terhadap pelepasan fugitif, operasi kecemasan dan pengedap berlebihan (redundan).
- Keadaan kriogenik: Suhu yang sangat rendah memerlukan bahan khas, bonet lanjutan dan reka bentuk terma untuk mengelakkan haba persekitaran masuk.
Perkara Utama Pemilihan Mengikut Jenis Injap
Injap Pintu
Injap pintu sesuai untuk penutupan cecair, gas dan stim, terutamanya apabila kejatuhan tekanan rendah dan aliran lurus diperlukan. Pintu baji pejal mempunyai struktur ringkas dan kukuh, sesuai untuk keadaan am; pintu baji fleksibel lebih mampu menampung pengembangan terma dan beban paip, mengurangkan risiko tersekat; pintu selari berganda yang dikembangkan oleh mekanisme baji boleh mengedap dua hala dan sesuai untuk tekanan tinggi.
Injap pintu biasa digunakan sebagai injap penutup utama untuk peralatan, saluran paip dan sambungan tangki, dan tidak disyorkan untuk pendikitan, media buburan atau operasi kerap.
Injap Glob
Injap glob mempunyai prestasi pendikitan yang baik dan penutupan yang boleh dipercayai, menjadikannya jenis injap asas dalam sistem kawalan proses. Struktur tempat duduk tunggal memberikan penutupan ketat dan sesuai untuk saiz lebih kecil dan tekanan lebih rendah; daya tidak seimbang pada palam pada tekanan tinggi menjadi hadnya. Struktur tempat duduk berganda seimbang dari segi daya dan boleh beroperasi pada tekanan lebih tinggi dengan penggerak bersaiz munasabah, tetapi penutupannya tidak seketat tempat duduk tunggal. Struktur berpandu sangkar ialah bentuk utama injap kawalan moden; sangkar memandu palam dan menentukan ciri aliran, mudah diselenggara, mempunyai julat kawalan yang baik dan boleh dilengkapi trim anti-peronggaan.
Injap glob sesuai untuk kawalan aliran, pengurangan tekanan, gelung kawalan suhu dan aplikasi yang memerlukan pendikitan kerap atau penutupan yang boleh dipercayai.
Injap Bebola
Injap bebola menggabungkan pengedapan yang baik, struktur padat dan tork operasi yang rendah, dengan skop aplikasi yang sangat luas. Bebola terapung bergerak sedikit di bawah tekanan media dan menekan tempat duduk hiliran untuk mengedap; dihadkan oleh beban tempat duduk, ia biasanya digunakan untuk tekanan sederhana dan saiz lebih kecil. Bebola terpasang trunnion disokong oleh aci atas dan bawah dengan tempat duduk berpraban spring, sesuai untuk tekanan lebih tinggi dan saiz lebih besar dengan pengedapan yang stabil. Injap bebola V mempunyai bukaan berbentuk V dengan prestasi pendikitan yang baik, dan boleh menggantikan injap glob dalam sesetengah aplikasi. Injap bebola kedap logam digunakan untuk suhu tinggi atau media berpartikel kasar, mengorbankan sedikit ketat pengedapan untuk ketahanan.
Injap bebola sesuai untuk penutupan am, terutamanya apabila pengedapan dua hala, operasi kerap, pengedapan ketat dan penyelenggaraan minimum diperlukan.
Injap Rama-rama
Injap rama-rama ialah pilihan ekonomik untuk saiz besar dan kejatuhan tekanan sederhana. Cakera injap rama-rama garis tengah berputar pada garis tengah; strukturnya ringkas dan murah, tetapi prestasi pengedapan terhad dan cakera serta tempat duduk mudah haus. Injap rama-rama sipi berprestasi tinggi (sipi berganda, sipi tiga kali) mengelakkan geseran antara cakera dan tempat duduk semasa buka dan tutup, memberikan pengedapan yang lebih baik dan tork yang lebih rendah, dengan prestasi menghampiri tahap injap penutup. Injap rama-rama berlapis menggunakan pelapik getah atau PTFE, tahan kakisan dengan pengedapan yang baik, dan sesuai untuk media kimia.
Injap rama-rama sesuai untuk penutupan tekanan rendah, kawalan pendikitan (jenis berprestasi tinggi), media kimia (jenis berlapis) dan aplikasi saiz besar yang mementingkan kos.
Pertimbangan Khas untuk Injap Kawalan
Ciri Aliran
Trim injap kawalan menentukan hubungan antara kadar alir dan lejang. Ciri linear bermakna kadar alir berkadar terus dengan lejang, sesuai apabila kejatuhan tekanan injap pada asasnya malar. Ciri peratus sama bermakna perubahan kadar alir bagi setiap unit perubahan lejang berkadar dengan kadar alir sebelum perubahan; ia mengimbangi penurunan kejatuhan tekanan apabila injap dibuka lebih luas, menghasilkan ciri terpasang yang hampir linear dalam sistem biasa. Ciri buka cepat memberikan perubahan kadar alir terbesar pada lejang kecil, dan digunakan untuk kawalan buka-tutup.
Julat Kawalan (Rangeability)
Julat kawalan ialah nisbah kadar alir boleh kawal maksimum kepada minimum, ditentukan oleh keperluan kawalan proses. Trim standard biasanya mempunyai julat kawalan 30:1 hingga 50:1, memadai untuk kebanyakan aplikasi; trim berprestasi tinggi boleh mencapai 100:1; trim keadaan mencabar mungkin perlu mengorbankan sedikit julat kawalan untuk fungsi anti-peronggaan atau pengurangan bunyi.
Kawalan Bunyi dan Peronggaan
Aplikasi dengan kejatuhan tekanan tinggi mudah menghasilkan peronggaan yang merosakkan dan bunyi berlebihan, jadi trim khas diperlukan: pengurangan tekanan berbilang peringkat mengurangkan tekanan secara beransur-ansur melalui beberapa peringkat pendikit untuk mengelakkan peronggaan di setiap peringkat; trim labirin menggunakan banyak saluran kecil berliku untuk melesapkan tenaga dan mengelakkan kejatuhan tekanan tertumpu yang mencetuskan peronggaan; trim bunyi rendah mengurangkan bunyi dengan mengurangkan gelora dan memecahkan struktur pusaran.
Pemilihan Penggerak
Jenis Penggerak
Penggerak pneumatik ialah bentuk paling biasa untuk injap kawalan, dengan jenis diafragma spring (daya tujah terhad) dan jenis omboh (daya tujah lebih besar), menggunakan udara instrumen. Penggerak elektrik memberikan kedudukan yang tepat tanpa memerlukan bekalan udara; kosnya lebih tinggi tetapi sangat sesuai untuk lokasi terpencil atau apabila operasi masih diperlukan tanpa utiliti. Penggerak hidraulik mempunyai daya tujah terbesar, digunakan untuk injap bersaiz sangat besar atau tekanan sangat tinggi, dan memerlukan sistem hidraulik sokongan.
Kedudukan Gagal-Selamat
Analisis keselamatan proses menentukan kedudukan gagal-selamat: udara-untuk-buka (gagal tutup) menutup apabila bekalan udara hilang, digunakan apabila aliran mesti dihentikan semasa kerosakan; udara-untuk-tutup (gagal buka) membuka apabila bekalan udara hilang, digunakan apabila aliran perlu dikekalkan untuk mengelakkan gangguan proses; gagal-kekal-kedudukan menggunakan akumulator atau mekanisme kunci untuk mengekalkan bukaan semasa apabila bekalan udara hilang.
Pemilihan Bahan
Bahan Badan Injap
- Keluli karbon: Pilihan standard untuk keadaan tidak menghakis pada suhu sederhana; A216 WCC biasa untuk tuangan dan A105 untuk tempaan.
- Keluli tahan karat: 316/316L biasa untuk media kimia menghakis; untuk persekitaran sangat menghakis, 317, 904L, dupleks atau super dupleks boleh dipilih.
- Keluli aloi: Keluli aloi kromium-molibdenum seperti A217 WC6 dan WC9 digunakan untuk stim suhu tinggi.
- Bahan khas: Aloi berasaskan nikel (seperti aloi nikel-kuprum, nikel-kromium-besi, nikel-molibdenum-kromium), titanium atau tantalum, untuk keadaan kakisan khas.
Bahan Trim dan Pengedap
Bahan trim mesti tahan hakisan, tahan kakisan dan tahan galling. Keluli tahan karat siri 400 boleh digunakan untuk keadaan am; salutan keras aloi berasaskan kobalt atau rawatan permukaan keras lain boleh menahan kerosakan hakisan dan peronggaan; trim yang bersentuhan langsung dengan media perlu setara atau lebih tinggi gred daripada bahan badan injap.
Tempat duduk kedap lembut menggunakan PTFE, elastomer atau bahan komposit, dengan pengedapan ketat tetapi julat suhu terhad; tempat duduk kedap logam tahan suhu tinggi dan tahan haus serta hakisan, tetapi pengedapannya kurang ketat.
Pengiraan Saiz Injap
Aplikasi Cecair
Injap cecair dikira menggunakan pekali aliran Cv:
Cv = Q × √(SG / ΔP)
Di mana Q ialah kadar alir (GPM, gelen AS/minit), SG ialah graviti tentu, dan ΔP ialah kejatuhan tekanan (psi). Semasa pemilihan, Cv terkadar injap sebaiknya 1.2 hingga 1.5 kali nilai yang dikira untuk memastikan margin kapasiti aliran yang mencukupi dan mengelakkan operasi berhampiran bukaan maksimum.
Semakan peronggaan: kira FL² × (P1 − Pv), di mana FL ialah faktor pemulihan tekanan cecair dan Pv ialah tekanan wap tepu. Jika nilai ini lebih kecil daripada kejatuhan tekanan sebenar ΔP, peronggaan akan berlaku dan trim khas atau reka bentuk semula injap diperlukan.
Aplikasi Gas
Pengiraan untuk gas dan stim perlu mengambil kira kebolehmampatan. Bagi keadaan subkritikal biasa, kadar alir berkait dengan Cv, tekanan hulu P1, nisbah kejatuhan tekanan x, graviti tentu gas GG, suhu mutlak hulu T1 dan faktor kebolehmampatan Z; hubungannya boleh diringkaskan sebagai Q ∝ Cv × P1 × √(x / (GG × T1 × Z)), dan pengiraan sebenar perlu memasukkan pemalar unit dan faktor pengembangan yang berkaitan.
Apabila tekanan hiliran lebih rendah daripada tekanan kritikal (biasanya P2 kurang daripada 0.5×P1), aliran mencapai halaju bunyi dan menjadi aliran tercekik (choked flow); menurunkan lagi tekanan hiliran tidak akan meningkatkan kadar alir.
Pemilihan untuk Keadaan Khas
Keadaan Suhu Tinggi
Keadaan suhu tinggi memerlukan bonet lanjutan untuk menjauhkan pembungkus (packing) daripada zon suhu tinggi; badan injap keluli aloi dan pembungkus tahan suhu tinggi; serta reka bentuk yang mengambil kira pengembangan dan pengecutan akibat kitaran terma.
Media Buburan dan Berpepejal
Untuk media yang mengandungi pepejal terampai, struktur liang penuh seperti injap pisau atau injap bebola liang penuh disyorkan untuk mengurangkan sumbatan; pelapik tahan haus seperti seramik atau getah digunakan untuk memanjangkan hayat; dan port pembilasan disediakan untuk memudahkan pembersihan serta mengelakkan pengumpulan bahan.
Keadaan Kriogenik
Keadaan kriogenik memerlukan bonet lanjutan untuk mengelakkan pembekuan di kawasan pembungkus; pemilihan keluli tahan karat austenit, aluminium atau aloi khas yang kekal liat pada suhu rendah; serta reka bentuk terma untuk mengurangkan kebocoran haba ke media proses dan mengelakkan pembekuan luaran.
Standard Berkaitan Injap
Kadar Tekanan-Suhu dan Dimensi
ASME B16.34 menetapkan kadar tekanan-suhu standard untuk injap; API 6D menetapkan keperluan injap saluran paip dan ujian yang ketat; ASME B16.10 menetapkan panjang muka-ke-muka untuk memastikan kebolehtukaran.
Keperluan Ujian
- Ujian badan (shell test): Mengesahkan keutuhan badan injap pada 1.5 kali tekanan reka bentuk mengikut keperluan API, atau mengikut kod berkaitan.
- Ujian kebocoran tempat duduk: Menilai ketat penutupan mengikut API 598, FCI 70-2 atau IEC 60534-4.
- Ujian pelepasan fugitif: Mengikut API 622 (pembungkus), ISO 15848 atau TA-Luft untuk memenuhi keperluan alam sekitar.
Bagaimana KFE Membantu Pemilihan Injap
KFE boleh menyelaraskan perolehan pelbagai jenis injap, termasuk injap kawalan dengan trim standard, trim keadaan mencabar dan trim berprestasi tinggi; injap pintu, injap bebola, injap rama-rama dan injap palam dalam pelbagai bahan dan saiz; injap sehala jenis ayun, angkat dan plat berkembar; serta konfigurasi untuk keadaan khas seperti kriogenik, berlapis dan suhu tinggi.
Pada peringkat pemilihan, kami boleh membantu anda menentukan jenis injap, menyemak pengiraan saiz dan cadangan bahan, serta menyatakan keperluan prestasi seperti nilai Cv, kelas pengedapan dan bunyi berserta pengesahan ujian yang sepadan dalam dokumen perolehan; untuk aplikasi khas yang memerlukan pengubahsuaian atau penyesuaian, kami akan menyelaraskan pengesahan penyelesaian dengan pembekal.
Kesimpulan
Pemilihan injap yang berjaya memerlukan penilaian sistematik terhadap keadaan proses, keperluan operasi dan petunjuk prestasi. Dengan menguasai jenis injap, kaedah pengiraan saiz dan perkara utama keadaan khas, jurutera dapat menetapkan spesifikasi injap yang beroperasi dengan boleh dipercayai dalam jangka panjang.
Hubungi KFE untuk projek anda yang seterusnya. Kami akan segera menjawab soalan teknikal, membantu menyemak pengiraan saiz dan memberikan cadangan spesifikasi yang terperinci.
Industri berkaitan: Metalurgi & Janakuasa