
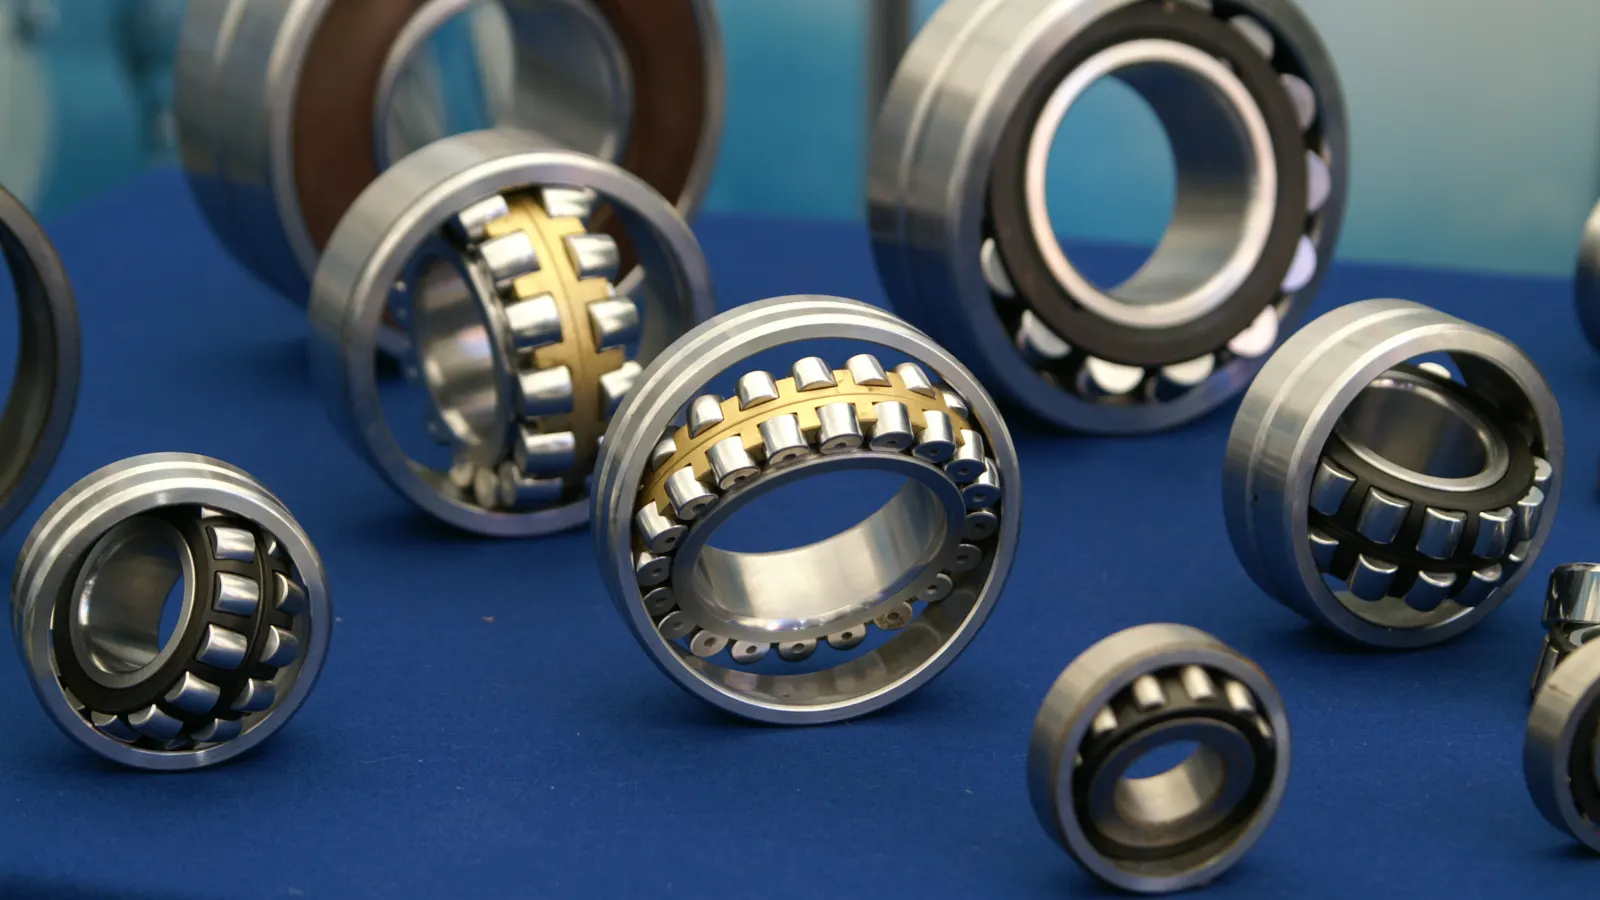
适用场景: 运维工程师对离心泵、齿轮泵、螺杆泵等工业泵的轴承进行日常维护和故障预防。
为什么轴承维护很重要?
轴承是泵的”心脏”:
- 轴承损坏会导致泵振动、噪音、发热,最终轴承卡死,泵无法运行。
- 更换轴承需要停机拆泵,少则半天,多则 2–3 天,影响生产。
- 轴承失效还可能损坏泵轴、机封、叶轮,维修成本成倍增加。
本文目标: 教你通过正确的润滑、监测和维护,延长轴承寿命,避免突发故障。
一、轴承失效的 5 大原因
1. 润滑不良(占 40%)
表现:
- 轴承座温度高(> 80°C)。
- 轴承发出”沙沙”干磨声。
- 拆开后发现滚道变色(蓝色或黑色,说明过热)。
原因:
- 润滑油不足(油位低于下限)。
- 润滑油变质(氧化、乳化、混入杂质)。
- 润滑油牌号不对(粘度过低或过高)。
- 加油过量(油位超过上限,搅油发热)。
2. 污染(占 30%)
表现:
- 轴承内有金属屑、灰尘、水分。
- 滚道和滚珠上有点蚀、剥落。
原因:
- 轴承座密封不良,灰尘、水汽进入。
- 加油时工具不干净,带入杂质。
- 机械密封泄漏,介质进入轴承座。
3. 安装不当(占 15%)
表现:
- 轴承运行几天或几周就损坏(正常应该用几年)。
- 轴承内外圈有压痕、裂纹。
原因:
- 安装时用锤子直接敲击轴承(应该用专用工具或热装法)。
- 轴承与轴或轴承座的配合过紧或过松。
- 轴承安装歪斜。
4. 过载(占 10%)
表现:
- 轴承滚道有压痕、剥落。
- 保持架断裂。
原因:
- 泵在远离设计点运行(如小流量大扬程,径向力增大)。
- 泵与电机不对中,轴承承受额外径向力或轴向力。
- 管道应力传到泵(吸入或出口管道固定不当,热胀冷缩时产生应力)。
5. 疲劳寿命到期(占 5%)
表现:
- 轴承已运行数年,滚道出现剥落、点蚀,但不是突然损坏。
原因:
- 滚动轴承有理论寿命(L10 寿命,即 10% 的轴承在此时间内失效),通常几万到几十万小时。
- 到期后应计划性更换,不要等到完全损坏。
二、轴承润滑管理
1. 润滑油的选择
常用润滑方式:
- 油脂润滑: 小型泵(< 50kW),轴承座有油杯或加油口,每年加一次油脂。
- 油浴润滑: 中大型泵(> 50kW),轴承座底部有储油槽,油位在轴承中心线附近。
- 循环油润滑: 大型泵或高速泵,有独立润滑油站,油泵将油送到轴承,冷却后回油箱。
润滑油牌号选择:
- 滚动轴承常用油脂:;锂基脂(如美孚 Mobilux EP 2、壳牌 Alvania R2):通用,适合 -20°C 到 120°C。;钙基复合脂:耐水,适合潮湿环境。;高温脂(如克鲁勃 Kluber Centoplex 2):适合 > 120°C 的高温泵。
- 滚动轴承常用润滑油:;ISO VG 32(如美孚 DTE Light):小型泵、低速泵。;ISO VG 46(如壳牌 Tellus S2 M 46):中型泵、通用。;ISO VG 68:大型泵、高速泵。
禁忌:
- 不要混用不同品牌或不同类型的油脂/润滑油(可能不兼容,导致变质)。
- 不要用汽油、柴油、液压油代替轴承润滑油(粘度、添加剂不对)。
2. 润滑油加注与检查
油脂润滑:
- 加油量: 轴承座容积的 1/3 到 1/2(不要加满,留空间让油脂流动和散热)。
- 加油周期: 正常运行 6–12 个月加一次;高温、高湿、粉尘环境缩短到 3–6 个月。
- 加油方法:;停泵,打开加油口或油杯盖。;用油枪或抹布将旧油脂挤出(如果是新泵,跳过此步)。;加入新油脂,至油杯或加油口冒出一点为止。;手动盘车几圈,让油脂分布均匀。;启动泵,运行 10 分钟,观察轴承温度是否正常。
油浴润滑:
- 油位检查: 每周检查一次油窗,油位应在刻度线中间(通常是轴承下滚珠的中心线)。
- 油质检查: 每月取少量油滴在白纸上观察:;正常:透明或淡黄色,无杂质。;变质:发黑(氧化)、乳白色(进水)、有金属屑(轴承磨损)。
- 换油周期: 正常运行 3000–5000 小时(约 6–12 个月)换一次油;油质变差时提前换。
- 换油步骤:;停泵,等轴承冷却至 < 50°C(避免烫伤)。;打开放油塞,将旧油放入容器(注意环保,不要随便倾倒)。;用煤油或专用清洗剂冲洗轴承座内部,去除油泥和杂质。;擦干后,加入新油至油窗刻度线。;盘车几圈,检查油位(可能会下降,补加至刻度线)。
三、轴承状态监测
1. 温度监测
正常值:
- 滚动轴承座外表面温度:< 70°C(最高不超过 80°C)。
- 滑动轴承:< 60°C(最高不超过 70°C)。
超温原因与处理:
- > 80°C: 立即停机检查,可能是润滑油不足、油质变差、轴承损坏、不对中。
- 70–80°C: 密切监视,增加巡检频次,计划停机检查。
测温工具:
- 红外测温枪:非接触,快速测量。
- 热电偶或热电阻(RTD):安装在轴承座上,连续监测,超温报警。
2. 振动监测
正常值(ISO 10816 标准):
- 振动速度(RMS)< 4.5 mm/s:良好。
- 4.5–11.2 mm/s:可接受,但需关注。
- \> 11.2 mm/s:不可接受,立即检查。
测量方法:
- 用振动笔或加速度计测轴承座水平、垂直、轴向三个方向的振动。
- 每月测一次,建立趋势图(振动逐渐增大说明轴承或不对中在恶化)。
高振动原因:
- 轴承磨损、间隙过大。
- 不对中。
- 叶轮不平衡。
- 地脚螺栓松动。
3. 声音监测
正常声音: 轻微的”嗡嗡”声(电机和流体声)。
异常声音与原因:
- “沙沙”声: 缺润滑油,或油中有杂质。
- “咔咔”声: 滚道或滚珠剥落、点蚀。
- “嘶嘶”声: 滚珠与保持架碰撞(油脂过量或轴承松动)。
- “咯噔咯噔”重击声: 轴承严重损坏或有异物卡住。
监听工具:
- 听棒(或长螺丝刀):一头抵在轴承座,一头贴耳朵。
- 超声波检测仪:更灵敏,能提前发现轴承早期故障。
四、轴承更换与安装要点
1. 何时更换轴承?
- 轴承座温度持续 > 80°C,加油或换油后仍不改善。
- 振动 > 11.2 mm/s,且逐渐增大。
- 有明显异响(”咔咔”或”咯噔”声)。
- 已运行超过预期寿命(一般 3–5 年,或厂家推荐的运行小时数)。
2. 轴承拆卸
工具: 专用拉马(不要用锤子直接敲,会损坏轴和新轴承)。
步骤:
- 拆泵盖、叶轮、机械密封(或填料)。
- 取出转子总成(轴 + 轴承)。
- 用拉马或热拆法取下旧轴承。
- 清洗轴和轴承座,检查轴表面有无磨损、锈蚀。
3. 新轴承安装
关键: 轴承内圈与轴配合通常是过盈(紧配),外圈与轴承座配合通常是间隙(松配)。
安装方法:
- 冷装(小型轴承): 用铜棒或专用套筒均匀敲击内圈(不要敲外圈或保持架)。
- 热装(中大型轴承): 将轴承放在 80–100°C 的油中加热 10–20 分钟,趁热套到轴上,冷却后自然收紧。;⚠️ 温度不要超过 120°C(油脂会融化流失)。
注意事项:
- 安装前用煤油清洗轴承,去除防锈油。
- 戴手套,保持清洁,不要让灰尘进入轴承。
- 轴承装到位后,检查内圈是否紧贴轴肩(不能有间隙)。
4. 对中检查
轴承更换后,必须重新对中泵与电机:
- 用塞尺或激光对中仪检查联轴器径向偏差和轴向偏差。
- 允差:径向 < 0.05mm,轴向 < 0.05mm(大型泵要求更严)。
- 不对中会让轴承承受额外负荷,缩短寿命。
五、轴承维护清单
| 维护项目 | 频次 | 检查内容 |
|---|---|---|
| 温度检查 | 每班或每天 | 用手摸或红外枪测,< 70°C 为正常 |
| 油位检查 | 每周 | 油窗油位在刻度线中间 |
| 声音检查 | 每周 | 用听棒听,无异响 |
| 振动检查 | 每月 | 用振动笔测,< 4.5 mm/s 为良好 |
| 换油/加油 | 6–12 个月 | 油脂润滑加油脂,油浴润滑换油 |
| 轴承更换 | 3–5 年或按厂家建议 | 或出现温度/振动/噪音异常时 |
总结:轴承维护是延长泵寿命的关键
3 个要点:
- 选对油: 根据泵型和工况选合适的润滑油牌号,不要混用。
- 勤检查: 每天摸温度,每周看油位,每月测振动,及早发现问题。
- 正确装: 更换轴承时用专用工具,保持清洁,装完后重新对中。
如需为项目采购相关泵阀设备,可将设备清单和工况参数发给 KFE,我们协助整理选型和报价。
相关行业:冶金电力


