
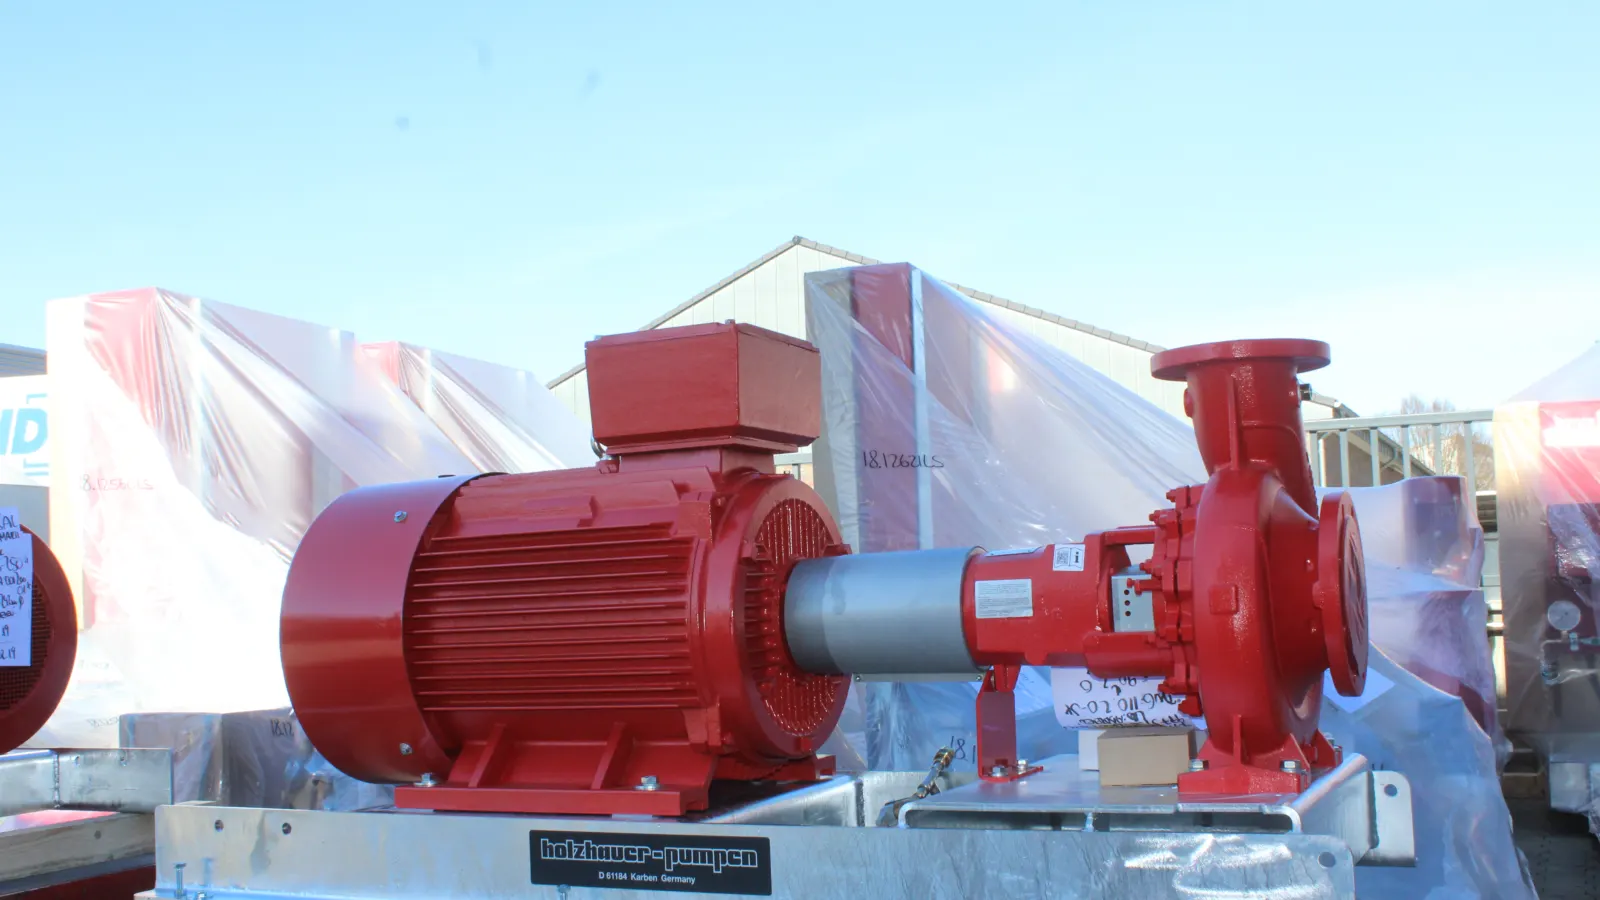
للاستخدام: مهندسي الصيانة الذين يقومون بالمحاذاة الدقيقة أثناء تركيب المضخة والإصلاح الشامل لتقليل الاهتزاز وتآكل المحامل.
لماذا المحاذاة مهمة
عواقب سوء المحاذاة:
- القارنة (Coupling) تتآكل مبكراً أو تنكسر.
- درجة حرارة المحمل ترتفع، عمر الخدمة ينخفض بنسبة 50% أو أكثر.
- الختم الميكانيكي (Mechanical seal) يتسرب بشكل متكرر.
- اهتزاز المضخة يتجاوز 7 mm/s مع ضوضاء عالية.
الهدف: الحفاظ على الانحراف الشعاعي والمحوري بين عمود المضخة وعمود المحرك ضمن ±0.05mm.
بُعدان للمحاذاة
1. Radial Misalignment (سوء المحاذاة الشعاعية)
التعريف: إزاحة متوازية لخطي مركز العمودين (انزياح رأسي أو أفقي).
التفاوت المسموح: < 0.05mm (يمكن التساهل إلى 0.1mm للمضخات الكبيرة).
2. Angular Misalignment (سوء المحاذاة الزاوية)
التعريف: انحراف زاوية خطي مركز العمودين (تشكيل شكل V أو V مقلوب).
التفاوت المسموح: زاوية < 0.05mm/100mm (لقطر قارنة 200mm، انحراف الحافة < 0.1mm).
طرق المحاذاة
الطريقة 1: المسطرة المستقيمة + مقياس الفيلر (Feeler Gauge) – محاذاة خشنة
للاستخدام: المضخات الصغيرة (< 5kW) حيث الدقة ليست حرجة.
الخطوات:
- ضع المسطرة المستقيمة عبر المحيط الخارجي لنصفي القارنة. تحقق من أن الفجوات في أربعة مواضع (أعلى، أسفل، يسار، يمين) متسقة.
- أدخل مقياس الفيلر بين وجهي نهاية القارنة عند أربع نقاط (0°، 90°، 180°، 270°). انحراف < 0.2mm مقبول.
العيب: دقة منخفضة، مناسب فقط للتعديل الخشن.
الطريقة 2: Dial Indicator (مؤشر القرص) – دقة متوسطة
للاستخدام: المضخات الصغيرة إلى المتوسطة (5–100kW).
الأدوات: قاعدة مغناطيسية + مؤشر قرص (دقة 0.01mm).
الخطوات:
- قياس الانحراف الشعاعي:؛ ضع طرف مؤشر القرص على القطر الخارجي لنصف القارنة المدفوعة.؛ قم بتدوير نصف القارنة القائدة دورة كاملة يدوياً، سجل القراءات عند 0°، 90°، 180°، 270°.؛ احسب الانحراف الرأسي (180° – 0°) والانحراف الأفقي (90° – 270°).؛ اضبط شيمات (Shims) قاعدة المضخة أو حرك موضع المضخة حتى يصبح الانحراف < 0.05mm.
- قياس الانحراف المحوري:؛ ضع طرف مؤشر القرص على وجه نهاية نصف القارنة المدفوعة.؛ أدر دورة كاملة، سجل قراءات النقاط الأربع.؛ انحراف < 0.05mm مقبول.
المزايا: دقة جيدة، تكلفة منخفضة. العيوب: قياس يدوي، معدل خطأ عالي، كفاءة منخفضة (1–2 ساعة لكل محاذاة).
الطريقة 3: نظام المحاذاة بالليزر – دقة عالية (موصى به)
للاستخدام: المضخات المتوسطة إلى الكبيرة (> 50kW)، أو المضخات عالية السرعة/الدقة.
الأدوات: نظام محاذاة بالليزر (مثل PRUFTECHNIK، SKF، Easy-Laser).
المبدأ: الباعث والمستقبل مثبتان على نصفي القارنة. شعاع الليزر يصيب المستقبل، والنظام يحسب الانحرافات الشعاعية والمحورية تلقائياً، ويقدم قيم التعديل.
المزايا:
- دقة عالية جداً (±0.01mm).
- الحساب التلقائي يقلل من خطأ الإنسان.
- يكمل المحاذاة في 15–30 دقيقة.
- عرض في الوقت الفعلي لاتجاه التعديل وسُمك الشيمات.
العيوب: معدات باهظة الثمن ($3,000–10,000).
طرق تعديل المحاذاة
1. التعديل الرأسي
المضخة منخفضة جداً: أضف شيمات تحت قاعدة المضخة (فولاذ مقاوم للصدأ أو نحاس، سُمك 0.1mm، 0.2mm، 0.5mm). المضخة مرتفعة جداً: أزل الشيمات أو اطحن الشيمات الموجودة لجعلها أرق.
ملاحظة: بعد كل تعديل، أعد شد مسامير التثبيت وأعد القياس (الشد يسبب هبوط طفيف للمضخة).
2. التعديل الأفقي
المضخة منحرفة يساراً/يميناً: فك مسامير التثبيت، اضرب قاعدة المضخة بقضيب نحاسي، أو استخدم رافعة للحركة الجانبية.
3. التعديل المحوري (للأمام/للخلف)
المضخة قريبة جداً/بعيدة جداً عن المحرك: فك مسامير التثبيت، استخدم عتلة لتحريك المضخة للأمام أو للخلف.
فجوة القارنة: عادة 5–10mm (راجع دليل القارنة).
الأخطاء الشائعة وكيفية تجنبها
| الخطأ | العاقبة | الممارسة الصحيحة |
|---|---|---|
| محاذاة مرة واحدة، تركيب القارنة، والتشغيل | تركيب القارنة يحرك المضخة، المحاذاة تفشل | محاذاة → تركيب القارنة → محاذاة مرة أخرى |
| شد مسامير التثبيت بإفراط | قاعدة المضخة تتشوه، المحاذاة تفشل | شد قطرياً وبالتساوي، استخدم مفتاح عزم دوران |
| الأنابيب تسحب المضخة | إجهاد الأنابيب ينتقل إلى المضخة، المحاذاة تفشل أثناء التشغيل | الأنابيب تحتاج دعم مستقل، لا حمل مسبق عند وصلة الشفة |
| المحاذاة الباردة فقط | تمدد المضخة الحراري أثناء التشغيل يغير المحاذاة | المضخات عالية الحرارة (> 100°C) تتطلب تعويض التمدد الحراري |
معايير القبول
1. دقة المحاذاة
- الانحراف الشعاعي: < 0.05mm (المضخات الكبيرة < 0.1mm)
- الانحراف المحوري: < 0.05mm (لقطر قارنة 200mm، الحافة < 0.1mm)
2. الشعور بالدوران اليدوي
- الدوران اليدوي يظهر مقاومة موحدة، لا انحشار.
- المحرك يدور بسهولة بمفرده (القارنة مفكوكة)، ولكن أصعب مع تركيب القارنة → محاذاة ضعيفة.
3. اهتزاز التشغيل التجريبي
- سرعة الاهتزاز (RMS) < 2.8 mm/s (ممتاز).
- 2.8–4.5 mm/s (جيد).
- > 4.5 mm/s → أعد المحاذاة.
توصيات أنظمة المحاذاة بالليزر
| العلامة التجارية | الطراز | النطاق السعري | الميزات |
|---|---|---|---|
| PRUFTECHNIK | Rotalign Ultra iS | $8,000–12,000 | علامة ألمانية، أعلى دقة، للمعدات الكبيرة |
| SKF | TKSA 71 | $5,000–8,000 | علامة سويدية، تشغيل سهل، مزود بـ Bluetooth |
| Easy-Laser | XT190 | $4,000–6,000 | نسبة تكلفة-أداء عالية، مناسب للشركات الصغيرة والمتوسطة |
| محلي (مثل Huaguang) | HG-600 | $1,500–3,000 | وظائف أساسية كاملة، دقة أقل قليلاً |
الملخص: المحاذاة الصحيحة تقلل الأعطال بنسبة 80%
3 نقاط رئيسية:
- يجب المحاذاة بعد التركيب الجديد والإصلاح الشامل: لا تثق في “النظر بالعين”—استخدم مؤشر القرص أو نظام الليزر.
- الأنابيب لا يجب أن تسحب المضخة: الشفاه يجب أن تتطابق بضغط اليد فقط، لا حاجة لعتلة.
- المحاذاة قبل التشغيل التجريبي: محاذاة → تركيب القارنة → إعادة الفحص → تشغيل تجريبي → قياس الاهتزاز.
إذا كنت تبحث عن مضخات أو صمامات أو معدات مرتبطة لمشروعك، أرسل إلى KFE قائمة المعدات وظروف التشغيل، وسنساعدك في الاختيار وتقديم عرض السعر.
القطاع ذو الصلة: الكيماويات والأدوية


